
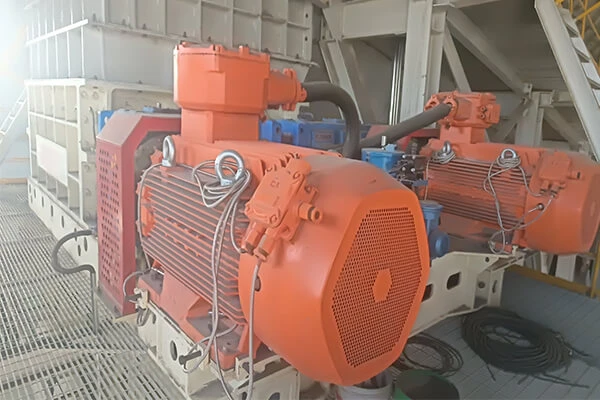
Dimensionadores mineraisuse principalmente máquinas de duas velocidades para acionar o eixo do martelo de britagem. O motor é suspenso na extremidade de entrada do redutor, a velocidade é 1480pm, a potência é 160kw e o eixo do martelo triturador é acionado de forma síncrona. Após o cálculo, ele foi projetado para ser um redutor acionado por cementação de alta{4}}precisão, superfície do dente endurecida e engrenagem envolvente de quatro-estágios com precisão de 6 níveis.
1. Principais requisitos técnicos das peças redutoras
(1). Tampa da caixa e caixa. Após a soldagem da caixa e da tampa, a tensão interna deve ser eliminada a tempo e o teste de retenção de água deve ser realizado. Duas horas depois, observe se há vazamentos. A tampa e a caixa deverão ser shot peening e o primer resistente ao óleo deverá ser aplicado de acordo com as especificações do contrato em um período não superior a seis horas. Após a retificação da tampa da caixa e da superfície da junta da caixa serem conectadas, com base na não colocação de parafusos, uma bitola de 0,05 mm é aplicada na inspeção, e todas as posições não podem exceder 1/3 da superfície da junta. O paralelismo e a tolerância de posição do furo de cada linha central do rolamento nas direções vertical e horizontal são de 7 níveis.
(2). Engrenagem. A dureza da superfície do dente foi de 58~63hrc e a dureza revenida foi de 228 269hb. Após o tratamento de cementação e têmpera, ele tem uma profundidade de endurecimento efetiva de 2,2 ~ 3 mm, dureza do núcleo de 30 ~ 34hrc e retificação uniforme de ambos os lados da engrenagem. Após desbastar as peças, tente a inspeção de falhas, e não poderá haver problemas que afetem o desempenho das peças. Nenhuma rachadura pode ocorrer durante a inspeção por partículas magnéticas após o ranger dos dentes. Ao verificar o equipamento, todos os itens têm precisão de nível 6.
2. A usinagem de peças do redutor, o projeto e o processo de fabricação do redutor incluem quatro fatores: Precisão de usinagem de cada diâmetro do eixo, precisão de usinagem do formato do dente da engrenagem, precisão da montagem do redutor, precisão de usinagem do furo do eixo da caixa. O processo de projeto e fabricação precisa compreender e dominar totalmente os fatores de influência acima, mas outros fatores não podem ser ignorados para atender plenamente às necessidades do projeto. Com base nisso, os fatores de influência acima serão controlados das seguintes maneiras.
(1). Processamento de engrenagens. A precisão do processamento da engrenagem afetará a qualidade da máquina, por isso é necessário retificar os dentes após a laminação áspera e fina da engrenagem. Este método de processamento aplica o equipamento avançado da retificadora de engrenagens zstz10 introduzida na Alemanha e também pode usar o equipamento de teste abrangente de engrenagens pfs11-1600 na Alemanha para verificar oportunamente os erros de engrenagem, formato do dente, direção do dente, etc., geralmente com uma precisão de detecção de 5 níveis. Para garantir a precisão do erro de detecção de engrenagens, é necessário aplicar razoavelmente o método de processamento combinando medição e retificação, ou seja, ajustar a retificadora de acordo com os parâmetros indicados no desenho do projeto. Afie grosseiramente os dentes da engrenagem e remova-a depois de ver a luz. Use o equipamento de teste para realizar uma inspeção razoável e, em seguida, ajuste os parâmetros relevantes da retificadora de engrenagens de acordo com os dados relevantes da detecção. Após a conclusão do ajuste, a retificação semifina e o alinhamento são realizados na redutora e, em seguida, é realizado o próximo teste da máquina. Repita as etapas acima até que os requisitos do projeto sejam atendidos.
(2) Processamento do munhão da engrenagem do eixo e do eixo. No processo dedimensionadores mineraisusinagem de engrenagens, atenção especial é dada à usinagem da superfície correspondente do eixo. O projeto e a fabricação precisam atender aos requisitos de rugosidade e precisão da superfície do projeto do desenho e, em seguida, usar o método de retificação externa após o torneamento fino para concluir a fabricação. Como o diâmetro do eixo de retificação não pode ser retificado de uma só vez durante a fabricação, é necessária retificação múltipla para reduzir o problema de arrastamento secundário. Um mandril precisa ser reservado em um lado do eixo para especificar a posição do garfo e da braçadeira para garantir que o diâmetro externo das duas extremidades do eixo possa atender aos requisitos de projeto do grau coaxial.
(3). Processamento de caixa. O processo de projeto do sistema de caixa de engrenagens pertence ao forjamento da estrutura de soldagem. A peça forjada constitui a parte do furo do eixo e a soldagem do conjunto da placa de aço constitui as demais peças. O furo é a parte principal da caixa de usinagem. Em circunstâncias normais, para a caixa que tem menos de 500mm de vão dos furos do eixo em ambas as extremidades, é depois de encontrar o certo, bater nos dois furos do eixo e estender a faca de um lado, de modo a controlar o fenômeno de que a haste de impacto se estende para fora da deformação que afeta a outra extremidade dos furos do eixo. O método de detecção intermediária trata do mandrilamento e desbaste de cada furo e detecta a situação correspondente dos dois furos para determinar se ele possui a faixa de erro especificada no desenho do projeto. Se a faixa de erro de projeto for excedida, as medidas relevantes precisam ser usadas para ajustar a profundidade da ferramenta e a quantidade de avanço da máquina-ferramenta para completar a detecção e supervisão após o ajuste até que os requisitos do desenho do projeto sejam atendidos.
(4).Dimensionadores mineraisestão montando o redutor. A base para a entrega tranquila do redutor é a montagem, e a montagem é o processo final de produção e processamento do redutor. Na usinagem de peças, se o erro cumulativo afetar a qualidade, então para eliminar completamente o erro é necessário realizar a análise da montagem e inspeção do redutor.