
Neste artigo, o funcionamento dotela de rolo de carvãoO sistema é introduzido e as situações anormais encontradas na operação são analisadas detalhadamente. Ao mesmo tempo, o sistema de controle PLC é classificado em termos de controle lógico. Ao analisar as falhas na operação da peneira de rolos de carvão, as soluções correspondentes são apresentadas. Para situações anormais semelhantes que ocorrem na operação real da peneira de rolos de carvão, este artigo fornece uma ideia de solução com valor de popularização e pode fornecer orientação teórica e técnica para outras falhas semelhantes.
A peneira de rolo de carvão é um dispositivo de triagem de material para triagem de combustível no sistema de transporte de carvão de usina termelétrica. No processo de utilização real, devido à diferente viscosidade e granulometria dos materiais externos e à diferença na utilização do próprio equipamento, poderá ocorrer algumas situações anormais no funcionamento do equipamento. Este artigo analisa a classificação de falhas comuns e falhas anormais e apresenta soluções específicas para falhas comuns e situações anormais.
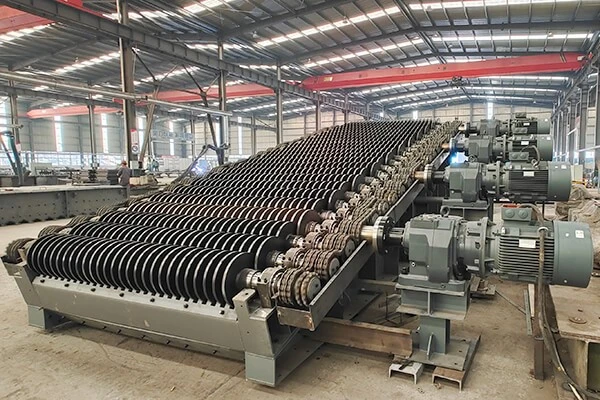
As falhas comuns no uso de usinas estão principalmente nos seguintes aspectos:
2.1 O motor e o eixo da tela param de funcionar, o principal motivo é que o corpo estranho interno preso no eixo da tela faz com que o interruptor de alimentação desarme, o método de tratamento é remover o corpo estranho preso no eixo da tela e verificar o isolamento do motor.
2.2 No processo de operação, o som anormal é grande e o assento do rolamento e a lubrificação do rolamento devem ser verificados a tempo.
2.3 A vibração é grande durante a operação. Verifique se a base do motor e do redutor estão fixadas no local de vibração e se a almofada da mola oscilante está solta.
2.4 O desgaste dos dentes de retificação do eixo da tela é sério, quando a viscosidade do material é grande, o material se acumulará no eixo da tela, quando a folga entre os dois eixos da tela for pequena, as dificuldades de carregamento do material levarão à interrupção, neste momento, o eixo da tela e os materiais para pendurar na parede devem ser limpos a tempo.
2.5 O sinal do interruptor de posição da haste foi perdido. Quando o material for grande, o defletor será comprimido, resultando na perda do sinal de posição do defletor, o que levará à perda do sinal da cadeia. O limite da haste pode ser ajustado e o autotravamento da malha de controle-pode ser mantido para otimização elétrica.
3A análise e solução de situação anormal da tela de rolo de carvão é geralmente composta por 8 a 10 grupos de eixos de tela, no processo de uso encontrará fenômeno de interrupção anormal, o que traz riscos potenciais para a operação segura e estável do equipamento.tela de rolo de carvãomau funcionamento do equipamento durante a operação automática de intertravamento. Neste momento, o computador superior avisa a falha do equipamento, e a caixa de controle às vezes avisa uma falha no eixo durante a-inspeção no local e, às vezes, nenhuma solicitação de falha, o que traz dificuldades para a solução de problemas de falhas anormais na tela do rolo de carvão.
Tendo em conta este fenómeno de interrupção anormal, o pessoal de manutenção considera que existem principalmente dois aspectos de manutenção e factores eléctricos que podem levar a esta situação.
3.1 A primeira situação e solução de falha do sistema de manutenção: Em primeiro lugar, o redutor e a base, investigação do eixo da tela.
3.1.1 Verifique o acúmulo interno de carvão, limpe os detritos depositados entre o eixo da tela e a parte inferior do eixo da tela e limpe os detritos enrolados no eixo da tela.
3.1.2 Reforce a base do motor para evitar que os dentes do pente de cada eixo da tela mordam no momento da partida do equipamento, resultando em sobrecarga do motor.
3.1.3 Verifique cada nível de óleo de redução da tela do rolo de carvão para evitar sobrecarga causada pela falta de lubrificação da caixa de engrenagens de redução.
3.1.4 Cada peça rotativa é lubrificada. Devido à grande quantidade de poeira no sistema de transporte de carvão, o aumento do atrito da parte rotativa também levará à sobrecarga do sistema.
3.1.5 Verifique se o defletor da haste da tela do rolo de carvão está bloqueado ou preso com corpos estranhos. Quando a haste não é empurrada no lugar, é fácil causar a perda do sinal da haste. Neste caso, os corpos estranhos do defletor devem ser limpos e dragados a tempo.
3.2 A segunda falha e solução do sistema elétrico: para a caixa de controle local e análise de alarme de controle do programa e-inspeção do circuito de controle elétrico no local, principalmente dos seguintes aspectos:
3.2.1 Em caso de interrupção anormal, utilize um alicate amperímetro para medir a corrente do motor quando cada eixo da tela estiver girando para verificar se há aumento na corrente de cada motor.
3.2.2 Verifique se cada relé térmico dentro da caixa de controle da tela do rolo de carvão funciona e verifique se a configuração de proteção está de acordo com a situação real. Ao mesmo tempo, a pistola de medição de temperatura infravermelha é usada para medir a temperatura dos componentes elétricos do motor, redutor e caixa de controle para verificar se o equipamento funciona por muito tempo, levando ao envelhecimento dos componentes elétricos.
3.2.3 Observe o status do indicador do módulo PLC na caixa de controle durante uma interrupção anormal e julgue se o comando de partida enviado do programa de entrega de carvão está normal. Se houver motor de alarme, verifique se o relé térmico correspondente está ativo. Se houver uma ação, o relé térmico pode ser reinicializado ao remover falhas externas. Caso o relé térmico não funcione, é necessário verificar o contato auxiliar de cada contator.
3.2.4 Quando não houver alarme externo durante uma interrupção anormal, o sistema de controle do programa será desligado e a causa da perda do sinal de funcionamento deverá ser verificada de acordo com o programa do PLC. Os principais motivos incluem mau contato da bobina de contato causado pela duração real da operação do contator, fiação solta do ponto de sinal de entrada do PLC, falha do indicador de saída do PLC e falha da lógica interna do PLC. Depois de verificar o programa de controle PLC do sistema de peneira de rolo de carvão, a classificação dos sinais de operação dos principais equipamentos pode eliminar a interrupção anormal do equipamento causada pela perda de sinais de controle, um por um.
3.2.5 A simulação dos sinais de funcionamento de cada motor na tela do rolo de carvão pode verificar se o circuito secundário corresponde ao canal de entrada do PLC e determinar se o contator funciona de forma confiável.
3.2.6 Verifique o sinal da haste. Quando há peças grandes no material, o sinal de posição da haste desaparece facilmente instantaneamente, resultando no desligamento da corrente da correia. Neste momento, a malha de controle elétrico pode ser otimizada para o sinal-da haste, e o sinal relevante tem a função de auto-retenção.
3.2.7 No caso de operação em cadeia após desligamento durante a operação normal em cadeia do equipamento, é necessário verificar o programa lógico de controle do programa de transmissão de carvão e verificar o sinal de operação dos equipamentos da cadeia superior e inferior. Se for constatado que o sinal foi perdido devido à malha de controle elétrico, a falha da malha elétrica relevante deverá ser eliminada a tempo de acordo com o programa de programação lógica. Através dos dois métodos acima, pode-se garantir que a falha seja tratada a tempo quando a tela do rolo de carvão estiver anormal, e o pessoal de manutenção pode adotar diferentes métodos de processamento de acordo com as falhas anormais. Após um período de testes sem-carga e com{5}}carga pesada, foi confirmado que o sistema de controle otimizado pode lidar efetivamente com diversas condições operacionais complexas e reduzir significativamente a taxa de falhas do sistema de peneira de rolo de carvão.
Visando o fenômeno de interrupção anormal-de exibição sem falha emtela de rolo de carvão, este artigo analisa as causas e contramedidas do fenômeno anormal através da combinação de aspectos mecânicos e elétricos. Através da análise de falhas, o pessoal de manutenção fornece suporte técnico eficaz para a ocorrência de tais fenômenos no sistema de transporte de carvão. Ao mesmo tempo, também facilita muito ao pessoal de operação e manutenção avaliar a falha-no local e pode eliminar o ponto de falha na primeira vez.


